Quali sono le temperature dell'acqua richieste per il serbatoio di dimensionamento sotto vuoto e il serbatoio dell'acqua di nebulizzazione durante la produzione di estrusione di tubi in PE?
Requisiti di controllo della temperatura dell'acqua per serbatoi dell'acqua sottovuoto con tubi in PE e serbatoi dell'acqua spray:
I principi fondamentali possono essere riassunti come segue: la temperatura dell'acqua nel serbatoio di regolazione del diametro del vuoto dovrebbe essere mantenuta a un livello relativamente alto, mentre la temperatura dell'acqua nel serbatoio di raffreddamento dello spruzzo dovrebbe essere gradualmente ridotta; nel frattempo, la differenza di temperatura tra ciascuna fase deve essere rigorosamente controllata per evitare che i materiali delle tubazioni sviluppino tensioni interne, deformazioni o crepe superficiali durante il processo di raffreddamento.
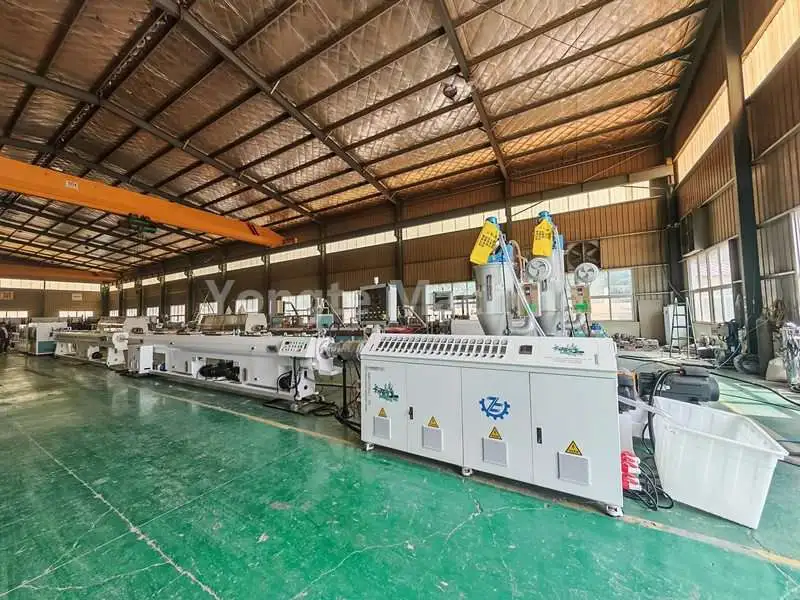
I. Serbatoio dell'acqua di dimensionamento sottovuoto (sezione di dimensionamento)
Temperatura dell'acqua consigliata: 30–50°C. Per i tubi di alimentazione idrica convenzionali in PE di piccolo diametro, la temperatura viene generalmente mantenuta tra 35 e 45°C; per tubi di grosso diametro e a pareti spesse la temperatura è preferibilmente mantenuta tra 45–50°C.
1. Perché la temperatura dell'acqua non deve essere troppo bassa: i tubi in PE appena estrusi dalla trafila sono ancora allo stato fuso e morbido; se entrano in contatto diretto con l'acqua fredda, sulla parete del tubo può formarsi istantaneamente un guscio duro mentre l'interno rimane allo stato fuso. Ciò può generare notevoli tensioni interne, rendendo i tubi più suscettibili alla fessurazione e aumentando il rischio di deformazione da scorrimento nelle fasi successive della lavorazione. Inoltre, il rapido raffreddamento dello strato superficiale può portare a difetti superficiali come depressioni, vaiolature e motivi a buccia d'arancia. Per i tubi a pareti spesse, un'eccessiva differenza di temperatura tra le superfici interna ed esterna può peggiorare ulteriormente la rotondità del tubo.
2. Fenomeni tipici quando la temperatura dell'acqua è troppo bassa o troppo alta: quando la temperatura dell'acqua scende sotto i 25°C, le tensioni interne nel materiale delle tubazioni aumentano, rendendo i tubi soggetti a flessione e aumentando il numero di difetti superficiali; quando la temperatura dell'acqua supera i 55°C, una capacità di raffreddamento insufficiente rallenta la velocità di indurimento della parete del tubo e l'effetto del vuoto può causare un assottigliamento della parete del tubo, con conseguente fluttuazione del diametro esterno ed eccessiva ovalizzazione.
3. La camera a vuoto utilizza acqua calda per la modellatura, che consente la formazione graduale di una pelle solida sulla superficie del materiale del tubo, utilizzando al tempo stesso la pressione negativa per stabilizzare il diametro esterno.
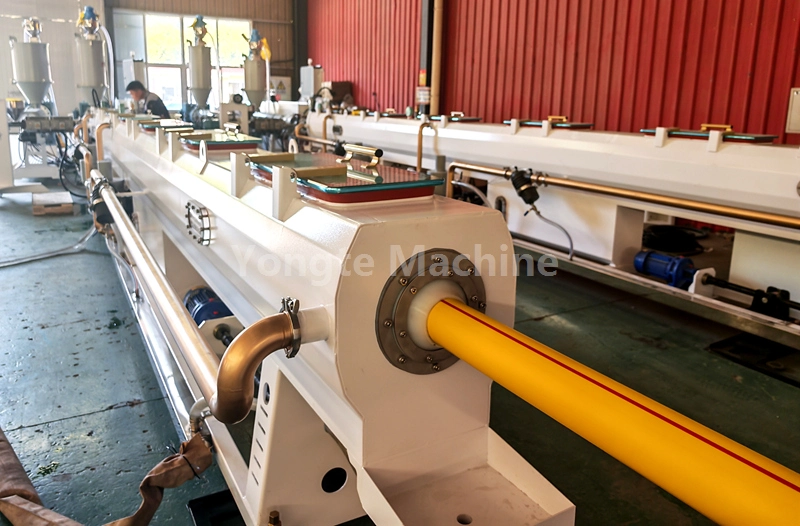
II. Serbatoio dell'acqua di raffreddamento dello spruzzo (post-raffreddamento; generalmente costituito da 1-3 zone di spruzzo)
Dovrebbe essere adottato un approccio di raffreddamento graduale; si sconsiglia il raffreddamento diretto con acqua fredda a temperatura ambiente in un unico passaggio.
1. Il primo stadio di spruzzatura è posizionato in prossimità della camera a vuoto; la temperatura dell'acqua dovrebbe essere mantenuta tra 25 e 35°C, servendo principalmente come fase di raffreddamento transitoria. La seconda fase di spruzzatura dovrebbe avere una temperatura dell'acqua controllata tra 20 e 28°C. La fase finale della spruzzatura può utilizzare acqua a temperatura ambiente (18–25°C), con l'obiettivo di ridurre infine la temperatura complessiva delle tubazioni al di sotto dei 40°C prima di procedere alla fase di estrazione.
2. Va notato che la temperatura dell'acqua del rubinetto in estate può raggiungere i 28–32°C, mentre in inverno può scendere sotto i 10°C. Nel periodo invernale non deve essere spruzzata acqua fredda direttamente sulle tubazioni immediatamente in uscita dalla camera a vuoto; se la differenza di temperatura supera i 20°C, il rischio di problemi di qualità aumenterà in modo significativo.
3. Lo scopo della sezione di spruzzatura è quello di facilitare continuamente la conduzione del calore dallo strato centrale della parete del tubo verso l'esterno, consentendo alle temperature all'interno e all'esterno dell'intero tubo di equilibrarsi gradualmente, ottenendo così un completo indurimento ed eliminando la potenziale flessione di rimbalzo che può verificarsi a seguito delle successive operazioni di trazione e taglio.
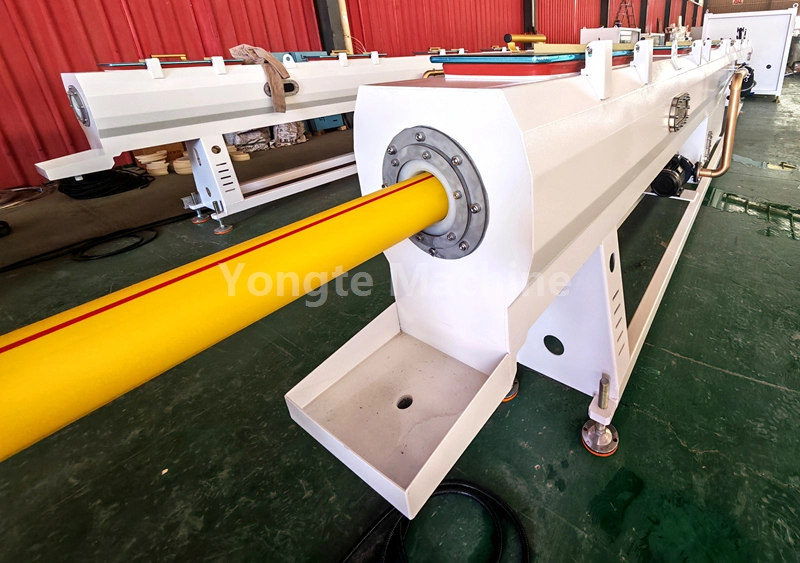
III. Differenze chiave tra diversi prodotti
1. I tubi di alimentazione idrica in PE sono generalmente tubazioni a pareti spesse e resistenti alla pressione; per le camere a vuoto, la temperatura dell'acqua dovrebbe preferibilmente essere compresa in un intervallo più elevato (40–50°C), combinata con la spruzzatura segmentata, controllando rigorosamente il differenziale di temperatura per ridurre le tensioni interne e garantire prestazioni idrauliche statiche a lungo termine.
2. Per i tubi o le tubazioni in PE a parete sottile, a causa dello spessore della parete relativamente sottile e della bassa capacità di accumulo di calore, la temperatura dell'acqua nella camera a vuoto può essere mantenuta tra 30 e 40°C; in tali condizioni, i parametri di raffreddamento a spruzzo possono essere adeguatamente rilassati, sebbene l'uso di metodi di raffreddamento brusco rimanga sconsigliato.
3. Per tubi in HDPE di grande diametro si intendono generalmente tubi con diametro esterno nominale superiore a 315 mm; questi tubi presentano uno spessore di parete maggiore e una maggiore capacità termica. Di conseguenza, la temperatura dell'acqua nella camera a vuoto dovrebbe essere ulteriormente aumentata fino a 45–50°C, il numero di fasi di spruzzatura dovrebbe essere aumentato di conseguenza e il tempo di raffreddamento dovrebbe essere opportunamente prolungato; in caso contrario, se la parete interna si raffredda troppo lentamente, i tubi potrebbero facilmente deformarsi.

IV. Controindicazioni pratiche
1. È severamente vietato introdurre direttamente acqua fredda a bassa temperatura nel serbatoio dell'acqua sotto vuoto, poiché questa è una delle cause principali di fessurazioni e deformazioni dei materiali delle tubazioni; la differenza di temperatura tra il serbatoio del vuoto e la prima sezione di spruzzatura non deve superare i 20°C; in caso contrario, il rischio per l'integrità delle tubazioni aumenterà notevolmente. Inoltre la temperatura dell'acqua in uscita nella sezione finale non deve essere eccessivamente elevata; se la tubazione rimane troppo flessibile entrando nella fase di trazione, potrebbe allungarsi eccessivamente durante la trazione, portando ad una riduzione dello spessore delle pareti.
2. Quando la produzione funziona in modo stabile, si consiglia di dotare la camera a vuoto di un'unità di riscaldamento o scambio di calore a temperatura costante, mentre il sistema di circolazione dell'acqua di nebulizzazione deve essere dotato di una torre di raffreddamento per il controllo della temperatura.
3. Inoltre, durante il processo di produzione, è necessario prestare attenzione alla stabilità dinamica della temperatura dell'acqua: le fluttuazioni della temperatura ambiente tra il giorno e la notte, così come l'aumento naturale della temperatura del serbatoio dell'acqua in seguito al funzionamento continuo dell'apparecchiatura, possono far sì che la temperatura effettiva dell'acqua si discosti dall'intervallo impostato. Pertanto, gli operatori dovrebbero condurre ispezioni regolari e registrare i risultati, regolare tempestivamente i parametri delle apparecchiature di controllo della temperatura e prevenire fluttuazioni significative della temperatura dell'acqua.
4. Quando si passa a prodotti con specifiche diverse, la temperatura dell'acqua in ciascuna sezione del serbatoio dell'acqua deve essere regolata in anticipo; solo dopo che la temperatura si è stabilizzata è necessario avviare la macchina e introdurre il materiale in entrata, evitando così la non conformità del lotto causata dalla temperatura dell'acqua che non soddisfa gli standard richiesti.
5. Se la durezza dell'acqua nel sito produttivo è eccessivamente elevata, è necessario pulire regolarmente anche i depositi di calcare sulle pareti interne del serbatoio dell'acqua per evitare che il calcare intasi le tubazioni dello scambio termico, compromettendo altrimenti le prestazioni di controllo della temperatura.
Precedente:Qual è la pressione nominale dei tubi in PE?